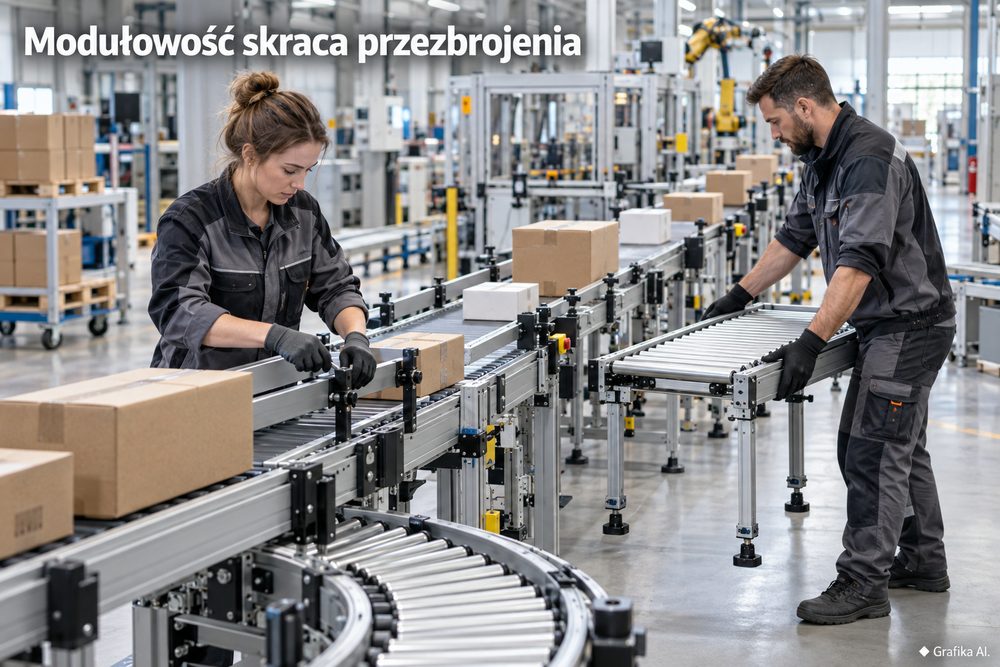
Jeżeli przezbrojenie linii trwa 35 minut, a 20 minut z tego czasu operatorzy poświęcają na przesuwanie prowadnic, zmianę odcinka przenośnika i ponowne ustawianie czujników, problem faktycznie leży w transporcie wewnętrznym. Jeżeli jednak 25 minut zajmuje mycie, wymiana narzędzi procesowych i zatwierdzenie pierwszej sztuki przez kontrolę jakości, zakup modułowego przenośnika niewiele zmieni.
To rozróżnienie jest podstawowe. Modułowość skraca przezbrojenie tylko wtedy, gdy eliminuje czynności wykonywane podczas postoju linii. Sama możliwość odkręcenia profilu aluminiowego i przełożenia sekcji w inne miejsce jeszcze niczego nie przyspiesza.
W zakładach z dużą liczbą indeksów SKU trzeba więc patrzeć nie na liczbę dostępnych modułów, ale na to, ile minut konkretnego postoju da się zamienić w ustawienie wykonywane wcześniej, bez narzędzi albo automatycznie.
Nie każdy szybki transport oznacza szybkie przezbrojenie
Przy analizie systemu transportowego łatwo pomylić trzy różne parametry: wydajność przenośnika, czas cyklu i czas przezbrojenia. Przenośnik może pracować z dużą prędkością i jednocześnie być fatalny przy zmianie asortymentu.
Dobrym przykładem są systemy paletowe. Bosch Rexroth dla platformy TS 2plus przewiduje palety od 160 × 160 do 1200 × 1200 mm, obciążenie pojedynczej palety do 240 kg i standardowe prędkości transportu 6, 9, 12, 15 lub 18 m/min. Same parametry transportowe są szerokie, ale przewaga systemu przy produkcji wielowariantowej wynika przede wszystkim z tego, że produkt jedzie na znormalizowanym nośniku, a nie z maksymalnej prędkości taśmy.
W praktyce pierwszym krokiem powinno być zmierzenie minimum 10 rzeczywistych przezbrojeń. Nie czasu zapisanego w instrukcji technologicznej, tylko czasu z hali.
Za początek pomiaru przyjmij ostatnią poprawną sztukę produktu A, a za koniec pierwszą zaakceptowaną sztukę produktu B. Osobno dobrze mierzyć jeszcze czas dojścia do normalnej prędkości produkcji. Pozwala to wychwycić sytuację, w której mechanicy kończą zmianę ustawień po 15 minutach, ale przez kolejne 20 minut linia produkuje wolniej z powodu korekt prowadzenia produktu.
Każdą czynność podczas postoju trzeba przypisać do jednej z grup:
- zmiana szerokości prowadnic;
- zmiana wysokości albo kąta transportera;
- wymiana taśmy, rolek lub sekcji transportowej;
- przestawienie band bocznych;
- regulacja separatorów i ograniczników;
- zmiana pozycji zwykłych czujników procesowych;
- podłączenie napędu, pneumatyki lub sygnałów sterujących;
- zmiana receptury PLC lub parametrów falownika;
- usunięcie starego materiału;
- mycie i czyszczenie;
- przezbrojenie właściwej maszyny procesowej;
- kontrola jakości pierwszej sztuki.
Dopiero taka rozpiska pokazuje, czy transport wewnętrzny jest rzeczywistym ograniczeniem.
Jako roboczy próg projektowy przy produkcji wielowariantowej można przyjąć, że temat modułowości zasługuje na wysoki priorytet, gdy mechaniczne operacje związane z transportem stanowią około 25–30% całkowitego czasu przezbrojenia albo regularnie zabierają co najmniej 10–15 minut na jedną zmianę wariantu. Nie jest to norma techniczna, lecz rozsądny próg ekonomiczny: poniżej niego często taniej jest poprawić organizację pracy, przygotowanie materiału albo receptury sterowania niż przebudowywać przenośniki.
Najczęstszy błąd? Kupowanie całej nowej linii, chociaż problemem są cztery ręcznie ustawiane prowadnice.
Modułowość działa dopiero wtedy, gdy znormalizujesz punkty zmiany
Największe skrócenie przezbrojenia daje nie sama konstrukcja modułowa, lecz powtarzalność interfejsów.
Jeżeli jeden segment linii ma wysokość transportową 850 mm, kolejny 870 mm, trzeci własny typ złącza elektrycznego, a czwarty wymaga ustawienia kluczem płaskim, operator nadal wykonuje mały projekt montażowy przy każdym przezbrojeniu. Tyle że z aluminiowych profili.
Dobrze przygotowany system powinien mieć kilka niezmiennych standardów.
Pierwszy to wysokość i geometria połączeń. Moduły przewidziane do zamiany miejscami powinny spotykać się na tej samej osi transportu, bez podkładania blach, poziomowania każdego segmentu i korekty przejść między taśmami.
Przy małych pudełkach, saszetkach czy detalach z niestabilnym spodem krytyczna jest również szczelina pomiędzy transporterami. Zbyt duża przerwa daje efekt, którego nie widać na planie CAD: produkt zaczepia o krawędź, obraca się albo przewraca dokładnie w miejscu przejścia. W takich aplikacjach stosuje się moduły przejściowe lub rolki o małej średnicy, a sam transfer trzeba sprawdzić na najkrótszym i najbardziej niestabilnym produkcie z całej rodziny, nie na największym kartonie.
Drugi standard to regulacja bez narzędzi. Prowadnica ustawiana czterema śrubami M8 jest technicznie regulowana, ale trudno nazwać ją szybko przezbrajalną. Przy częstych zmianach lepiej sprawdzają się:
- zaciski mimośrodowe lub ręczne;
- pokrętła zamiast śrub wymagających klucza;
- skale i wskaźniki położenia;
- mechaniczne ograniczniki dla najczęstszych formatów;
- zapamiętane pozycje, np. „A – 118 mm, B – 164 mm, C – 227 mm”;
- regulacja dwóch prowadnic jednym mechanizmem;
- wymienne elementy formatowe wkładane w przygotowane gniazda.
Tu pojawia się irytujący szczegół znany z hali: skala milimetrowa nic nie daje, jeśli mocowanie ma kilka milimetrów luzu, a operator za każdym razem „dostraja” prowadnicę na pracującym produkcie. Powtarzalność ustawienia jest ważniejsza niż nominalna dokładność podziałki.
Trzeci standard to elektryka i sterowanie. Moduł mechaniczny, który można wymienić w trzy minuty, ale po jego zamianie elektryk przez kwadrans przepina przewody w szafie, nie jest systemem szybkiego przezbrojenia.
Typowe rozwiązanie powinno przewidywać oznaczone złącza, stałe punkty przyłączeniowe i receptury zapisane w sterowniku. Po wybraniu SKU operator nie powinien ręcznie wpisywać pięciu prędkości falowników i trzech opóźnień czujników.
Nie oznacza to jednak, że wszystko należy zrobić regulowane.
Elementów związanych z bezpieczeństwem nie powinno się traktować jak zwykłych nastaw produkcyjnych. Swobodne przesuwanie wyłączników bezpieczeństwa, osłon czy elementów blokujących tylko dlatego, że konstrukcja jest modułowa, może stworzyć nowe zagrożenie. Rekonfiguracja musi być przewidziana w projekcie i w ocenie ryzyka.
W Polsce punktem odniesienia dla przenośników jednostkowych jest m.in. PN-EN 619:2022-08, obejmująca wymagania dotyczące projektowania, montażu, uruchomienia, eksploatacji, regulacji, konserwacji i czyszczenia systemów transportu ciągłego.
Jest też granica praktyczna. W przemyśle spożywczym, farmaceutycznym czy kosmetycznym bardzo rozbudowana modułowość potrafi przeszkadzać. Każde dodatkowe łączenie, szczelina i uchwyt to potencjalne miejsce gromadzenia produktu i dodatkowe minuty podczas mycia. Jeżeli czas sanitacji dominuje w przezbrojeniu, konstrukcja z mniejszą liczbą połączeń może być szybsza w całym cyklu niż najbardziej elastyczny system modułowy.
Próg opłacalności: licz odzyskane minuty, a nie liczbę modułów
Modułowość jest inwestycją i powinna przejść zwykły rachunek ekonomiczny.
Najprostszy model wygląda tak:
liczba przezbrojeń dziennie × minuty zaoszczędzone na jednym przezbrojeniu × liczba dni produkcyjnych / 60 = odzyskane godziny rocznie.
Załóżmy linię pracującą przez 220 dni w roku. Produkcja zmienia asortyment cztery razy dziennie. Po przebudowie prowadnic, zastosowaniu szybkozłączy i zapisaniu receptur czas każdego przezbrojenia spada o 18 minut.
4 × 18 min × 220 / 60 = 264 odzyskane godziny rocznie.
Jeżeli godzina postoju tej linii oznacza utraconą marżę pokrycia i koszty na poziomie 600 zł, potencjalna wartość odzyskanego czasu wynosi:
264 h × 600 zł = 158 400 zł rocznie.
Przy dodatkowej inwestycji w modułowe wyposażenie wynoszącej 60 tys. zł prosty okres zwrotu wynosi około 4,5 miesiąca.
Ale tylko pod jednym warunkiem: odzyskany czas naprawdę można przełożyć na dodatkową produkcję. Jeżeli linia ma 40% wolnej mocy, a zamówienia i tak kończą się przed końcem zmiany, wpisywanie całych 158 tys. zł jako oszczędności byłoby sztucznym zawyżaniem biznes case’u.
Dla porównania weźmy zakład wykonujący jedną zmianę asortymentu dziennie i oszczędzający dzięki modułowości zaledwie osiem minut:
1 × 8 min × 220 / 60 = 29,3 godziny rocznie.
Przy tej samej wartości 600 zł za godzinę daje to około 17 600 zł rocznie. Inwestycja o wartości 60 tys. zł zwracałaby się ponad 3,4 roku. W takiej sytuacji lepszym pierwszym ruchem może być prosta modernizacja prowadnic za kilka tysięcy złotych zamiast przebudowy całej trasy.
Same komponenty dobrze pokazują skalę kosztu. We wrześniu 2026 r. w polskiej ofercie Movlink prosty przenośnik rolkowy grawitacyjny 300 × 1000 mm kosztował od około 504 euro, a napędzany odpowiednik od około 1599 euro. Napędzany transporter 600 × 1000 mm był wyceniany na 1950 euro netto, natomiast wersja 600 × 3000 mm na 3650 euro netto. Taśmowy MBV 80 M1 o wymiarach 630 × 4000 mm kosztował 3358 euro netto. Dla części konfiguracji wykonywanych na zamówienie deklarowany termin dostawy wynosił do 20 dni roboczych.
To ważne, bo przy częstych zmianach asortymentu często bardziej opłaca się kupić jeden gotowy dodatkowy moduł i wymieniać całą sekcję niż budować mechanizm umożliwiający kilkanaście regulacji tej samej sekcji. Szczególnie gdy zmiana formatowa występuje kilka razy na zmianę.
Z drugiej strony dodatkowe moduły potrzebują miejsca. Trzeba je gdzieś przechowywać, zabezpieczyć przed uszkodzeniem i przygotować sposób ich podstawiania. Sekcja o długości 3–4 m szybko przestaje być „łatwo wymiennym elementem”, jeżeli do jej przesunięcia potrzeba trzech osób i wózka widłowego.
Dlatego przed zakupem warto policzyć nie tylko CAPEX, ale również:
- czas fizycznej wymiany modułu;
- liczbę potrzebnych operatorów;
- miejsce potrzebne na przechowywanie wariantów;
- czas podłączenia elektryki i pneumatyki;
- czas kontroli po przezbrojeniu;
- koszt zapasowych napędów i czujników;
- ryzyko pomylenia wariantu;
- koszt późniejszego serwisowania większej liczby komponentów.
Trzeba też uwzględnić zmianę przepisów. 20 stycznia 2027 r. zacznie być stosowane rozporządzenie UE 2023/1230 w sprawie maszyn, zastępujące dotychczasową dyrektywę 2006/42/WE. Nowe przepisy wprost definiują „istotną modyfikację”. Jeżeli późniejsza fizyczna lub cyfrowa zmiana maszyny, której producent wcześniej nie przewidział, tworzy nowe zagrożenie albo zwiększa istniejące ryzyko i wymaga istotnych dodatkowych zabezpieczeń, podmiot dokonujący takiej modyfikacji może przejąć obowiązki producenta, w tym obowiązki związane z oceną zgodności.
Modułowość najlepiej więc projektować od początku jako przewidziany sposób konfiguracji, a nie traktować jako zgodę na dowolne późniejsze przebudowy linii.
FAQ
Czy modułowy przenośnik zawsze skraca przezbrojenie?
Nie. Skraca je wtedy, gdy znacząca część postoju wynika ze zmiany ustawień transportu. Nie pomoże, jeśli wąskim gardłem pozostaje mycie maszyny, wymiana narzędzia procesowego albo zatwierdzanie pierwszej sztuki.
Od jakiej częstotliwości zmian asortymentu warto poważnie analizować modułowość?
Największy sens ekonomiczny pojawia się zwykle przy kilku przezbrojeniach dziennie. Przy jednej zmianie tygodniowo prosty system regulacji może być tańszy niż pełna platforma modułowa. Decyzję trzeba jednak oprzeć na minutach postoju i jego koszcie, a nie wyłącznie na liczbie SKU.
Czy lepiej regulować jeden transporter, czy wymieniać całe moduły?
Przy niewielkiej zmianie szerokości produktu lepsza jest szybka regulacja prowadnic. Jeżeli zmienia się technologia transportu, długość trasy, liczba torów albo sposób odbioru produktu, wymiana gotowego modułu często daje bardziej powtarzalny efekt.
Jak mierzyć czas przezbrojenia?
Minimum od ostatniej poprawnej sztuki produktu A do pierwszej zaakceptowanej sztuki produktu B. Dodatkowo warto mierzyć czas do osiągnięcia normalnej wydajności, ponieważ źle ustawione prowadnice czy czujniki często wydłużają rozruch, choć formalne „przezbrojenie” zostało już zakończone.
Czy najpierw automatyzować regulację prowadnic?
Nie zawsze. Najpierw usuwa się najdłuższą operację wykonywaną podczas postoju. Jeżeli operator przez 12 minut szuka części formatowych, a regulacja prowadnic trwa trzy minuty, automatyzacja prowadnic nie jest pierwszym priorytetem.
Czy rekonfigurację systemu transportowego można wykonywać bez ponownej analizy bezpieczeństwa?
Tylko wtedy, gdy zmiana mieści się w konfiguracjach przewidzianych przez producenta i nie zmienia warunków bezpieczeństwa. Przesunięcie napędu, usunięcie osłony, zmiana dostępu do strefy niebezpiecznej albo ingerencja w układ bezpieczeństwa wymaga ponownej oceny ryzyka.
Jaki parametr sprawdzić przed zakupem modułów jako pierwszy?
Nie prędkość maksymalną przenośnika. Najpierw trzeba sprawdzić zakres wymiarów i masy wszystkich produktów, minimalną stabilną powierzchnię podparcia oraz rzeczywisty czas, który dziś tracony jest na mechaniczną zmianę transportu.
Więcej informacji na: https://sklep.movlink.pl.
Jeżeli trzeba zacząć od jednej rzeczy, nie zaczynaj od wyboru nowego przenośnika. Nagraj i rozpisz dziesięć kolejnych przezbrojeń, policz każdą minutę postoju i zaznacz czynności związane wyłącznie z transportem. Dopiero gdy te czynności regularnie zabierają co najmniej kilkanaście minut, projektuj modułowe sekcje, szybkie prowadnice i standardowe przyłącza. Najdroższym błędem jest bowiem zmodularyzowanie części linii, która nigdy nie była prawdziwym wąskim gardłem.